Products

Noticias

De boceto a pieza terminada: el flujo completo de producción de plata 925

Una pieza terminada de plata 925 pasa normalmente por cinco etapas, desde el dibujo conceptual hasta el producto listo para la venta: diseno y creacion del modelo, fundicion, limado y acabado, engaste de piedras, y pulido con bano. Un pedido estandar tarda entre 15 y 30 dias, mientras que las piezas complejas con engaste pave tardan mas. La joyería de plata no es simplemente plata fundida vertida en un molde, sino una cadena de trabajos en metal, tratamiento de superficies y engaste.1. Diseno y creacion del modeloEl disenador dibuja vistas triples o renders 3D del dije, anillo o pulsera. Una vez aprobados la forma, los asientos de las piedras y las medidas, el modelista crea una matriz de plata tallando cera a mano o por control numerico. La talla de cera se adapta a curvas organicas y lineas fluidas; el CNC es mas preciso para formas geometricas y producción repetible. La matriz aprobada despues se vulcaniza en moldes de goma para inyectar cera en serie.2. FundicionLos modelos de cera se montan en un arbol, se recubren de yeso y se queman en un horno para dejar una cavidad hueca. La plata 925 fundida se vierte en la cavidad por centrifugacion o al vacío, que es el proceso de fundicion a la cera perdida. Tras el enfriamiento se rompe el yeso y aparece el arbol de plata. Las piezas planas y sencillas, como pulseras delgadas, pueden estamparse en prensa, lo que es mas barato y rápido.3. Limado y acabadoEl moldeador corta cada pieza del arbol. El limador retira las marcas de los bebederos con limas y lija, corrige deformaciones y suaviza las lineas. Este paso decide el ajuste y el tacto de la pieza final y depende mucho de la experiencia del orfebre.4. Engaste y tratamiento de superficiesLos zirconios cubicos, moissanita o piedras semipreciosas se fijan con engaste de garras, bisel o pave. Despues sigue el pulido: un desbaste grueso elimina poros y, con una rueda de tela y compuesto verde, la pieza llega a un espejo. Las piezas que necesitan bano van al taller de galvanoplastia, donde se deposita rodio u oro de 18 quilates sobre la base de plata para color y resistencia al oscurecimiento.5. Control de calidad y embalajeCada pieza se revisa para descartar piedras sueltas, poros, diferencias de bano y sellos correctos, luego se tumba, se limpia y se embala segun la especificacion de la marca. MASCOT Joyería, fabricante de plata de Shenzhen fundado en 2012, ejecuta todas las etapas en casa y admite personalizacion OEM y ODM para marcas que exportan a mas de 50 paises.

OEM y ODM en joyería: proceso, pedido mínimo y puntos clave

OEM significa que el cliente entrega el dibujo y la fabrica produce segun especificaciones; ODM significa que la fabrica ofrece disenos existentes o modelos semipersonalizados que el cliente marca y vende. Ambas rutas tardan normalmente entre 30 y 45 dias desde la consulta hasta la entrega. La diferencia central es quien asume el diseno y que pedido mínimo se aplica.1. Consulta y cotizacionEl cliente envia dibujos, una muestra fisica o un modelo de referencia. La fabrica evalua material, dificultad y proceso, y luego cotiza precio unitario, costo de molde y pedido mínimo. En piezas de plata 925 el pedido mínimo tipico es de 100 a 300 piezas por modelo, y mayor para trabajos pave complejos. La cotizacion debe indicar si el molde, el bano, las piedras y el embalaje están incluidos.2. Muestreo y aprobacionLa fabrica hace una a tres muestras artesanales. El cliente aprueba medida, peso, color y asientos de piedras, y luego firma una muestra sellada. La producción en serie debe coincidir con la muestra sellada; los acuerdos verbales generan disputas de color y acabado. El muestreo tarda de 7 a 15 dias, y el costo de muestra suele reembolsarse al cerrar el pedido grande.3. Producción en serieTras aprobar la muestra, el pedido pasa a creacion de molde, inyeccion de cera, fundicion, limado, engaste, pulido y bano. El cliente puede solicitar fotos o videos de avance a mitad de producción. Conviene inspeccionar en nudos clave, como antes del engaste y antes del bano. El plazo de producción suele ser de 20 a 35 dias segun complejidad y agenda de la fabrica.4. Inspeccion y entregaEl envio se revisa bajo normas AQL de medida, peso, sellos, firmeza de piedras y defectos de superficie. El embalaje de exportacion incluye bolsas individuales de OPP, panos anti-oscurecimiento y cajas exteriores con lista de empaque. El saldo se liquida antes del despacho.5. Puntos claveEl material debe escribirse en el contrato, especificando contenido de plata 925 o 999.El espesor del bano afecta el costo y la retencion del color; 0,03 a 0,05 micron es estandar.La posición del logo y los sellos debe acordarse al inicio para evitar retrabajos.Guarde la muestra sellada y el informe de control de calidad para disputas posteriores.MASCOT Joyería ofrece servicio integral OEM y ODM desde el diseno hasta el envio, con fabrica propia en Shenzhen para marcas transfronterizas y vendedores en línea.

Cómo medir la talla del anillo: conversión entre medidas de EE.UU., China y UE

La forma fiable de determinar la talla del anillo es medir el contorno de la base del dedo en milimetros y luego convertir ese número a tallas de EE.UU., China o la UE. Mida al final de la tarde, con la mano tibia y seca, y tome tres lecturas para promediar la hinchazon por calor o frio.1. Método caseroEnrolle un hilo no elastico o una tira estrecha de papel alrededor de la base del dedo, marque donde se superpone, luego enderece la tira y lea la longitud en milimetros sobre una regla. También puede medir el diametro interior de un anillo que ya le quede bien. Recuerde que el nudillo suele ser mas ancho que la base del dedo; el anillo debe pasar sobre el nudillo pero no salirse.2. Conversión de tallasTallas chinas o HK: unos 47 mm de contorno equivalen a la talla 7, unos 56 mm equivalen a la talla 14, con unos 2,3 mm entre cada talla.Tallas de EE.UU.: unos 49,3 mm equivalen a la US 4, unos 59,5 mm equivalen a la US 8, y la mayoria de adultos usa entre US 5 y US 9.Tallas UE: se marcan directamente por el contorno en milimetros, asi que 49 equivale a UE 49 y 59 a UE 59.Referencia rapida: la talla china 10 se acerca a US 6 y UE 52; la talla china 13 se acerca a US 7,5 y UE 55; la talla china 16 se acerca a US 9 y UE 59. Al comprar de forma transfronteriza, confie en el contorno en milimetros y no solo en el número grabado.3. Consejos de compraLas bandas anchas ajustan mas, asi que elija media talla mas para anillos llamativos.Las bandas ajustables evitan medir, pero no quedan tan seguras como las de talla fija.Los anillos se sienten mas ajustados en invierno y mas sueltos en verano, asi que mida a temperatura ambiente.Si el nudillo es grande, prefiera estilos que luego puedan ajustarse con suavidad.MASCOT Joyería suministra bandas de plata 925 que pueden producirse segun el contorno del cliente o ajustarse, y los pedidos OEM y ODM pueden marcarse con la talla objetivo de EE.UU. o China para exportar a mas de 50 paises.

Soldadura y pulido de plata: el oficio detrás de un acabado brillante

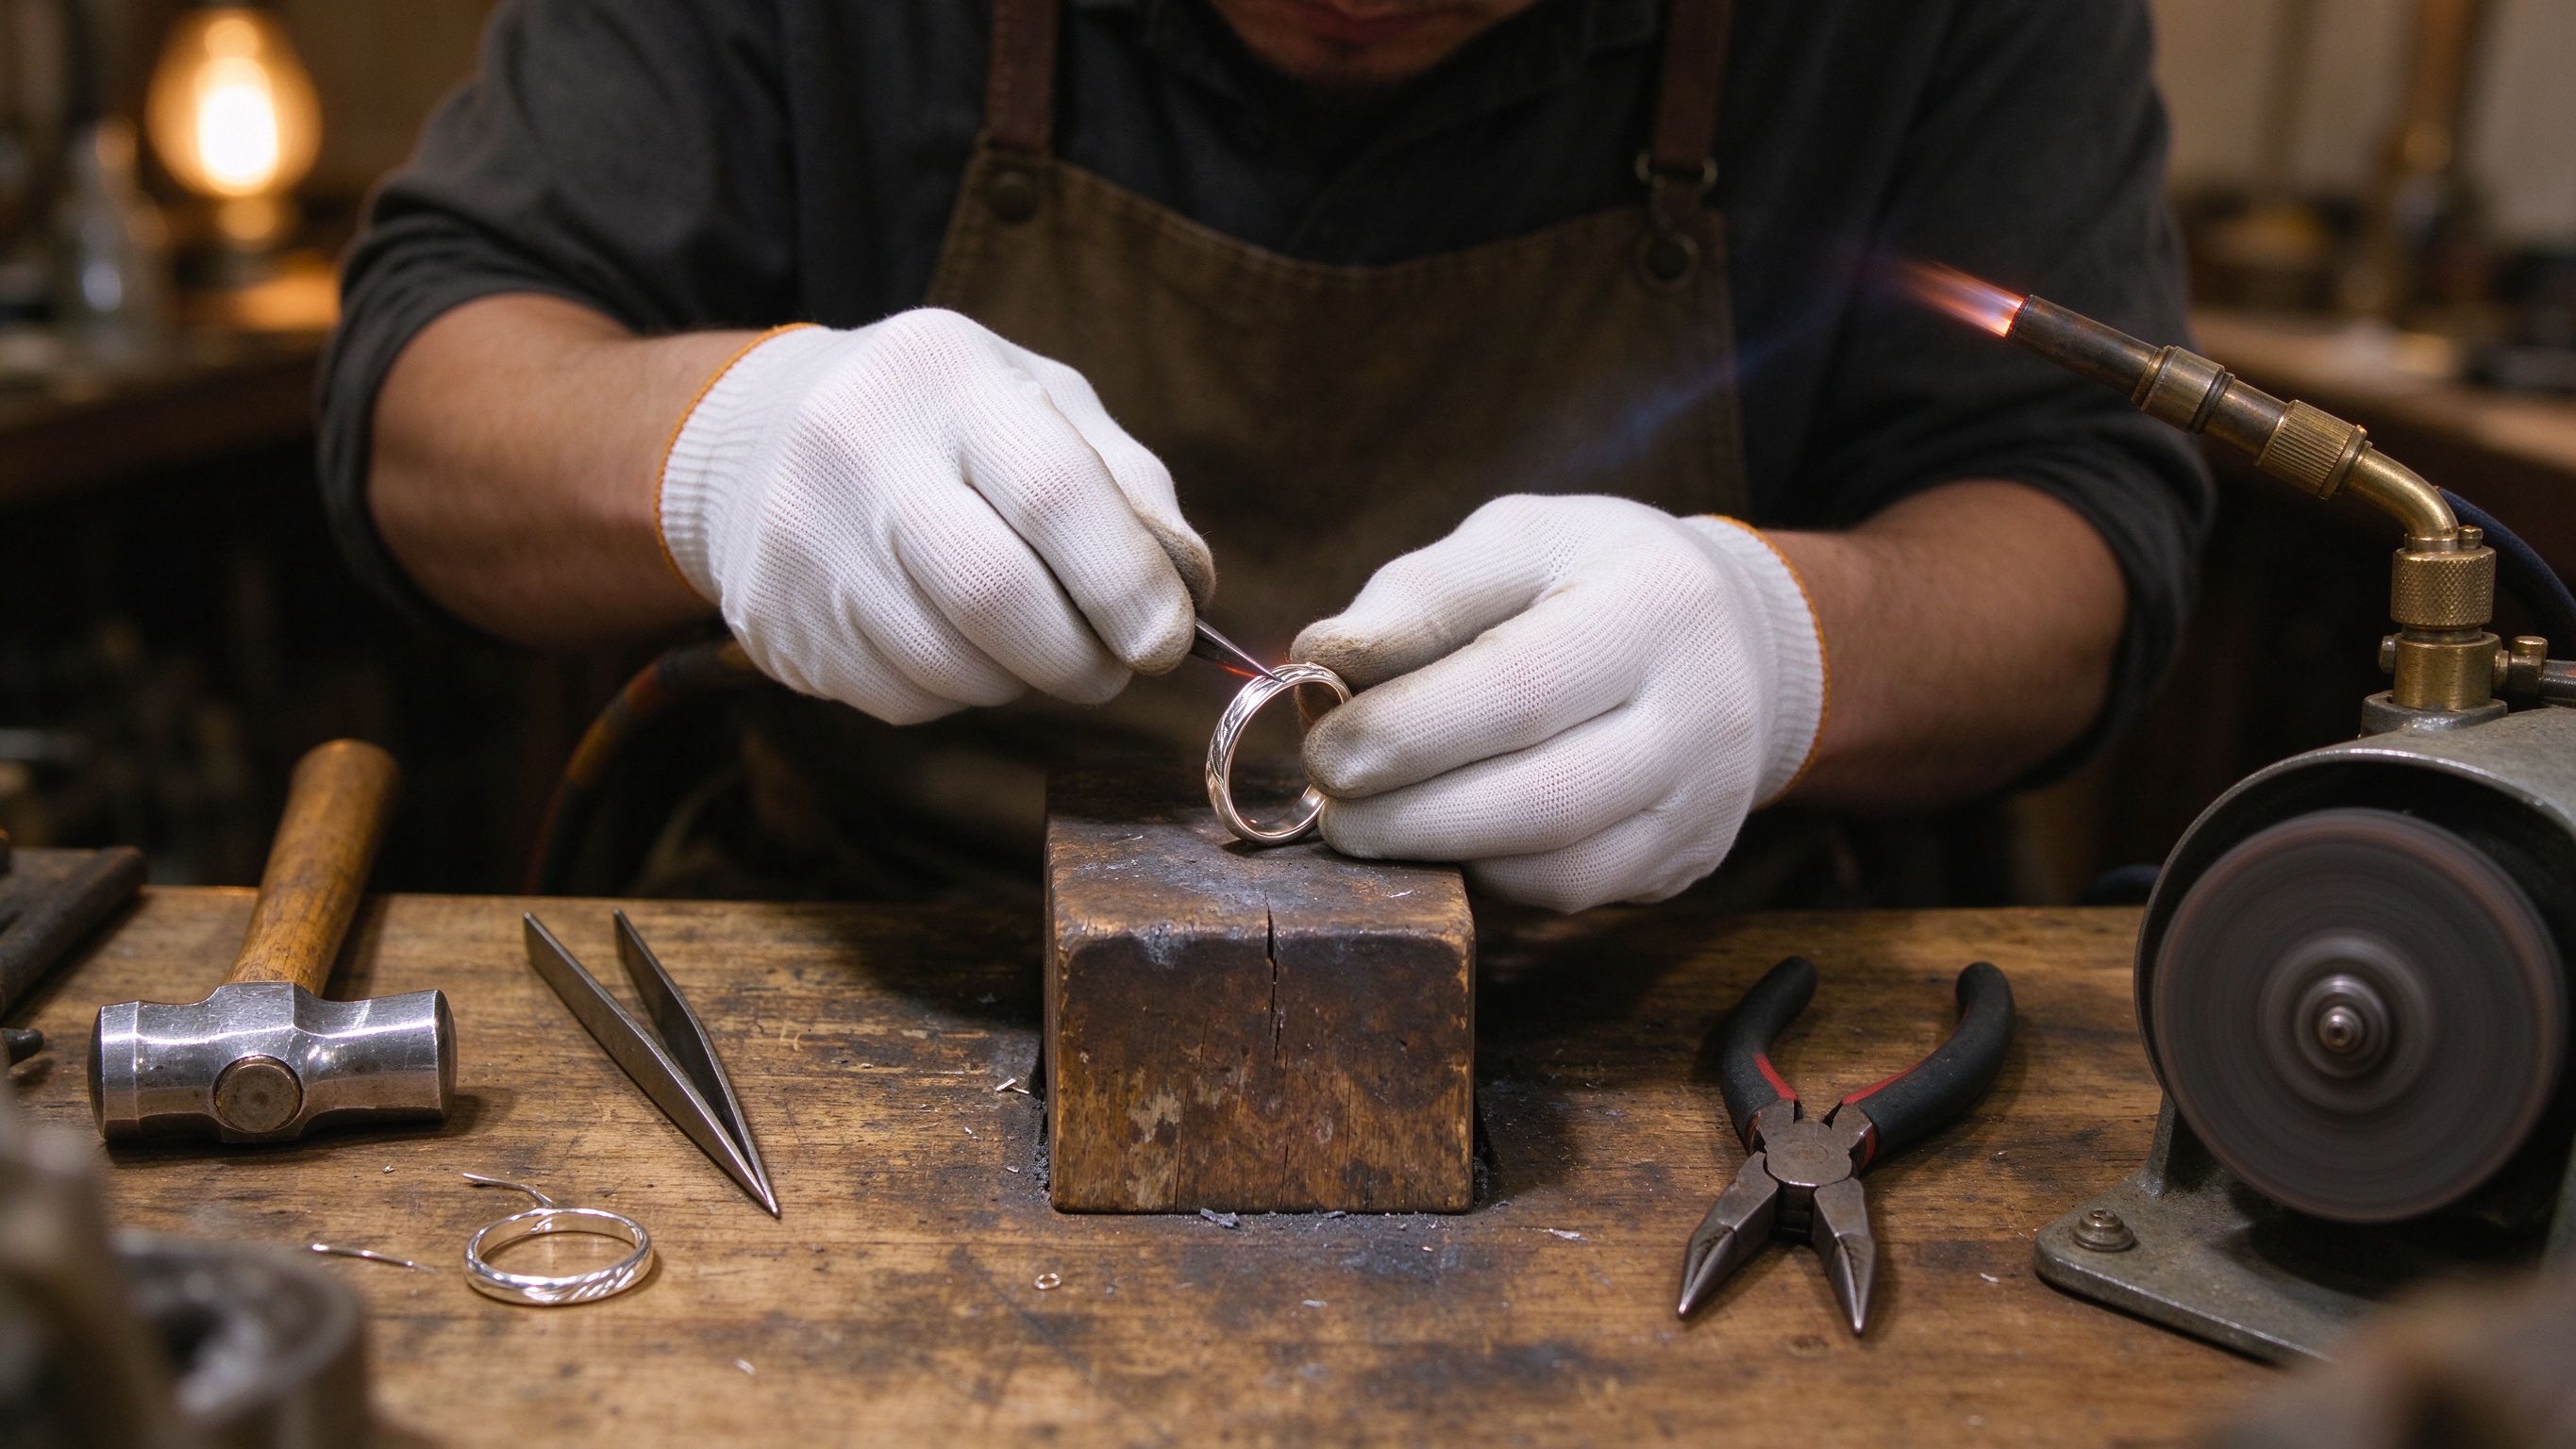
La soldadura de plata une piezas localmente entre 650 y 740 grados Celsius usando soldaduras de distintos puntos de fusion. Despues de soldar, la pieza debe pasar por desbaste grueso, desbaste fino y pulido con rueda de tela para eliminar escamas de oxidacion y uniones; solo asi alcanza un brillo espejo uniforme. Un mal control del soplete quema la pieza, deja uniones negras o funde piezas vecinas.1. Tipos de soldadura y principioLa soldadura de plata viene en grados alto, medio y fácil. La de alta temperatura, unos 740 grados C, se usa primero en las uniones principales; la media, unos 700 grados C, sigue; la fácil, unos 650 grados C, se reserva para reparaciones finales. Trabajando de alta a baja se evita que el calor posterior funda uniones previas. La soldadura es una aleacion de plata, cobre y zinc; a mayor contenido de plata, mas se parece al color de la plata 925.2. Tecnica de soldaduraPule las superficies a unir hasta dejarlas brillantes con lija y aplique fundente, normalmente borax, para quitar oxido.Caliente primero toda la pieza y luego concentre la llama en la unión; la soldadura fluye por conduccion, no derrita la soldadura directamente en la llama.Complete cada unión en un solo calentamiento; el calor repetido hace que el grano de la plata se vuelva grueso y quebradizo.Enfrie de inmediato en acido de decapado o solución de alumbre para quitar la escama negra.3. Proceso de pulidoEl pulido se divide en desbaste y brillo final. El desbaste usa limas, bandas y ruedas de lana para suavizar marcas de soldadura, poros y lineas de lima. El brillo final usa una rueda de muselina con compuesto verde o marron a alta velocidad hasta lograr espejo. Las piezas destinadas a bano se pulen primero y luego se envian a galvanoplastia para rodio u oro de 18 quilates, lo que ademas ilumina la superficie y retrasa el oscurecimiento.4. Defectos comunesLos problemas tipicos son porosidad por superficies grasosas, uniones frias que parecen unidas pero no fundidas, zonas ennegrecidas por sobrecalentamiento y bordes perdidos por pulido excesivo. Estos los corrige durante el retrabajo un orfebre con experiencia.MASCOT Joyería tiene taller propio de limado y pulido; cada pieza de plata 925 pasa por tres etapas de pulido e inspeccion completa. Admitimos producción OEM y ODM para pedidos al mayoreo de marcas transfronterizas.

Plata 925 vs plata 999 vs aleaciones: ¿qué material debe elegir?

La plata 925 contiene 92,5 por ciento de plata y es lo bastante dura para engaste y uso diario, por lo que es la corriente internacional. La plata 999 fina tiene 99,9 por ciento de plata, es mas blanda y visiblemente preciosa, pero se deforma con facilidad. Las aleaciones como cobre, acero inoxidable y aleacion de zinc son mas baratas y ofrecen muchos estilos, pero se oscurecen mas rápido y pueden causar reacciones en la piel. Elija segun el escenario de uso, el presupuesto y la disposicion al mantenimiento.1. Plata esterlina 925La plata 925 se compone de 92,5 por ciento de plata y 7,5 por ciento de cobre, con unos 70 a 80 en la escala Vickers. Puede sujetar zirconios cubicos o moissanita con firmeza sin doblarse. Acepta bien el bano de rodio u oro de 18 quilates, lo que prolonga la vida del color. El intercambio es que la plata aun sulfura y se oscurece con azufre y sudor, pero puede restaurarse con un pano de pulido y un rebano ocasional. La moda asequible de plata y los pedidos de exportacion usan casi siempre plata 925.2. Plata fina 999La plata fina 999 tiene el mayor contenido de plata, un tono blanco mas suave y un fuerte sentido de preciosidad. Es común en lingotes, pulseras lisas y joyería artesanal tradicional. Como es blanda, las piedras engastadas en 999 se aflojan, las cadenas delgadas se rompen por tension y la superficie se raya con facilidad. Conviene a quienes prefieren estilos lisos, usan de vez en cuando o valoran el lingote.3. Materiales de aleacionAleacion de cobre: puede banarse en plata u oro para parecerse a la joyería real a bajo costo, pero el cobre expuesto bajo el bano desgastado se oxida de verde.Acero inoxidable (304 o 316L): casi no se oscurece y rara vez causa alergias, popular en streetwear y joyería de hombre, pero no reproduce el brillo blanco suave de la plata.Aleacion de zinc: fundicion a presión rapida para formas complejas, pero debe controlarse el riesgo de plomo y solo conviene para moda rapida de bajo precio.4. Como elegirPara uso diario, color duradero y engaste, elija plata 925. Para valor de inversion, pulseras lisas y oficio tradicional, elija plata fina 999. Para moda rapida economica usada una temporada, elija cobre banado de calidad o acero inoxidable. Sea cual sea su eleccion, verifique el sello y compre por canales confiables.MASCOT Joyería se especializa en plata 925 esterlina y piezas banadas en oro de 18 quilates, y también puede desarrollar modelos en aleacion segun lo solicitado. Nuestro servicio OEM y ODM exporta a mas de 50 paises; pida nuestro catalogo de muestras.
Empaque y Control de Calidad para Exportación de Bisutería

La bisutería de exportación debe cumplir tres exigencias: empaque protector, cumplimiento de materiales y control de calidad del producto terminado. El mercado de la Unión Europea exige el cumplimiento del reglamento REACH para la liberación de níquel y los límites de plomo y cadmio, mientras que el empaque debe evitar el deslustre, los rayones y la humedad. Un embarque limpio pasa normalmente por tres puntos: aprobación de la muestra de preproducción, inspección en proceso y muestreo final antes de sellar el contenedor.Formas de Empaque para ExportaciónEl empaque usa una capa interna y otra externa. Cada pieza se coloca en una bolsa individual de OPP o un sobre de terciopelo para evitar que se raspen entre sí. Los collares y pulseras se fijan en tarjetas de cartón para evitar enredos. Para las piezas con piedras y cristales se agregan desecante de sílice y protección de espuma EPE contra golpes en tránsito. La caja exterior es de cartón corrugado de cinco capas, rellena con espuma o papel para eliminar el movimiento, y se marca en las seis caras con frágil, este lado arriba, protección contra humedad y límite de apilado. Para cargas completas de contenedor, el costado de la caja también muestra el código del cliente, el número de estilo y el número de caja para facilitar el conteo en el puerto de destino.Para envíos listos para venta en mercados occidentales, los clientes suelen solicitar cajas acolchadas personalizadas, tarjetas con ventana o etiquetas con material, origen y código de barras. Algunos clientes de marca también piden empaque de papel reciclado y bolsas libres de PVC para cumplir con la directiva de residuos de empaques de la UE.Normas y Proceso de Control de CalidadCumplimiento de materiales: El reglamento REACH limita la liberación de níquel en artículos metálicos en contacto prolongado con la piel a 0,5 microgramos por centímetro cuadrado a la semana, y el plomo por debajo del 0,01 por ciento. Las piezas bañadas para exportación deben usar niquelado libre de níquel o bajo en níquel, con respaldo de informes SGS o BV.Inspección visual: Cada pieza se revisa por rayones, poros, baño uniforme, piedras firmes y logotipos o sellos claros, sin pulido faltante ni superficies rugosas.Pruebas funcionales: Los mosquetones y cierres de resorte abren y cierran con suavidad; las cadenas pasan pruebas de tracción; los anillos mantienen su forma redonda sin deformación; los pasadores de los aretes quedan rectos.Auditoría de empaque: Las cajas se muestrean según AQL 2.5 para defectos mayores y 4.0 para defectos menores, verificando cantidades, etiquetas y marcas de embarque contra la lista de empaque y la factura comercial.Antes de iniciar la producción en masa, el cliente aprueba una muestra de preproducción, y el producto final se inspecciona al 100 por ciento más muestreo. MASCOT Joyería exporta a más de 50 países y conoce los requisitos de REACH y CPSIA de Estados Unidos. Apoyamos el niquelado libre de níquel y el empaque personalizado para pedidos OEM y ODM. Contáctanos para muestras y cotización de bisutería de nivel exportación.