 ES
 EN
 CN
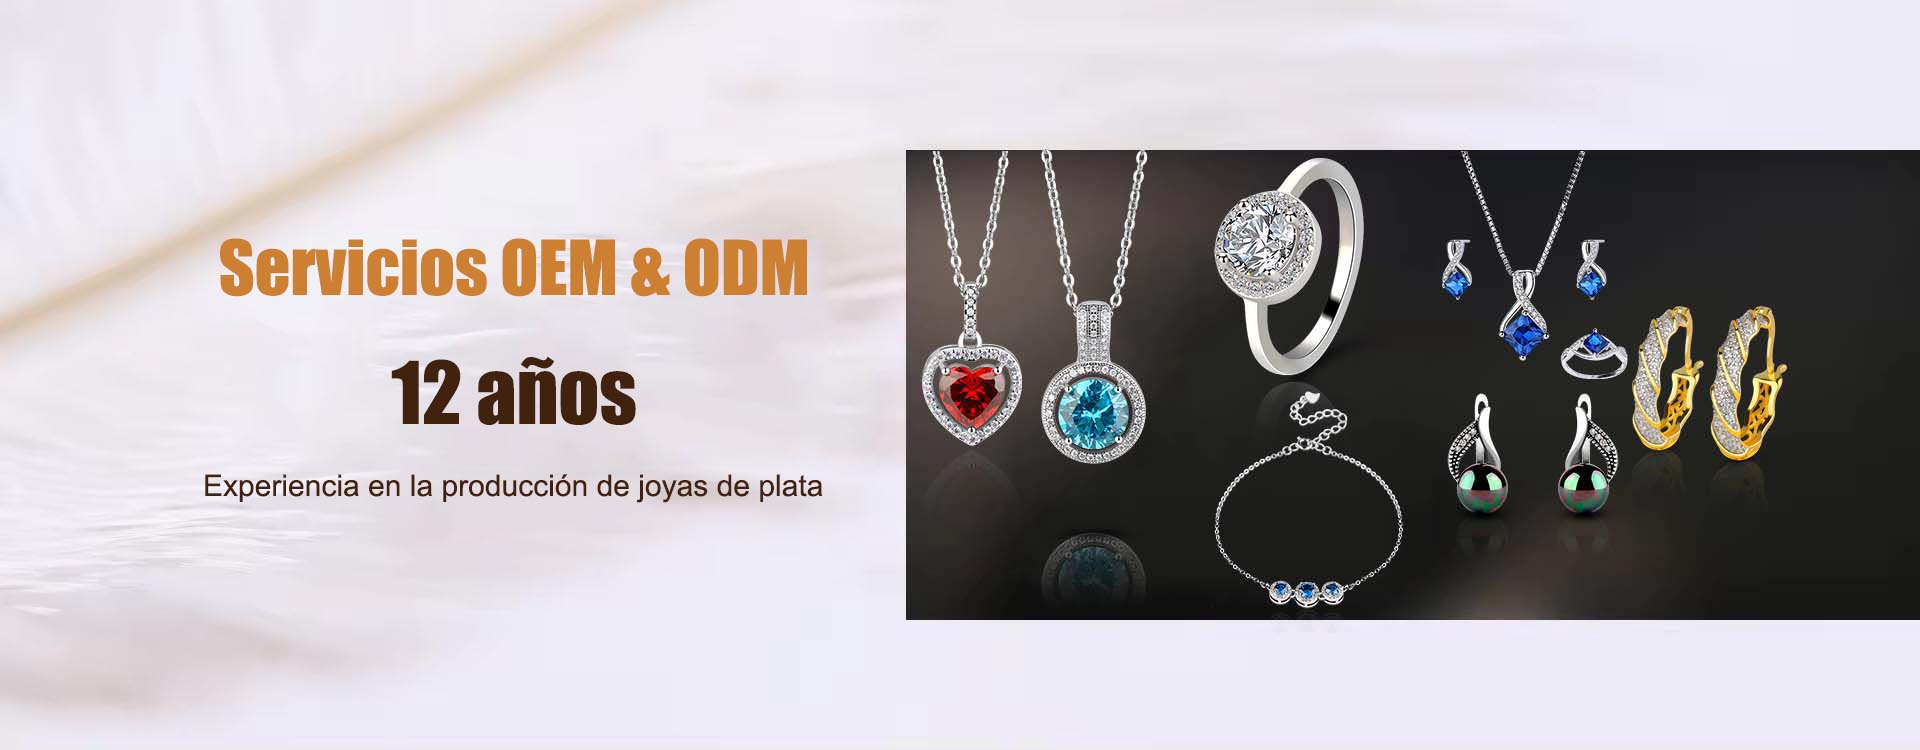
La soldadura de plata une piezas localmente entre 650 y 740 grados Celsius usando soldaduras de distintos puntos de fusion. Despues de soldar, la pieza debe pasar por desbaste grueso, desbaste fino y pulido con rueda de tela para eliminar escamas de oxidacion y uniones; solo asi alcanza un brillo espejo uniforme. Un mal control del soplete quema la pieza, deja uniones negras o funde piezas vecinas.
La soldadura de plata viene en grados alto, medio y fácil. La de alta temperatura, unos 740 grados C, se usa primero en las uniones principales; la media, unos 700 grados C, sigue; la fácil, unos 650 grados C, se reserva para reparaciones finales. Trabajando de alta a baja se evita que el calor posterior funda uniones previas. La soldadura es una aleacion de plata, cobre y zinc; a mayor contenido de plata, mas se parece al color de la plata 925.
El pulido se divide en desbaste y brillo final. El desbaste usa limas, bandas y ruedas de lana para suavizar marcas de soldadura, poros y lineas de lima. El brillo final usa una rueda de muselina con compuesto verde o marron a alta velocidad hasta lograr espejo. Las piezas destinadas a bano se pulen primero y luego se envian a galvanoplastia para rodio u oro de 18 quilates, lo que ademas ilumina la superficie y retrasa el oscurecimiento.
Los problemas tipicos son porosidad por superficies grasosas, uniones frias que parecen unidas pero no fundidas, zonas ennegrecidas por sobrecalentamiento y bordes perdidos por pulido excesivo. Estos los corrige durante el retrabajo un orfebre con experiencia.
MASCOT Joyería tiene taller propio de limado y pulido; cada pieza de plata 925 pasa por tres etapas de pulido e inspeccion completa. Admitimos producción OEM y ODM para pedidos al mayoreo de marcas transfronterizas.